Artykuł sponsorowany
Jak wymagania rysunku technicznego zawężają wybór technologii dla detali przemysłowych
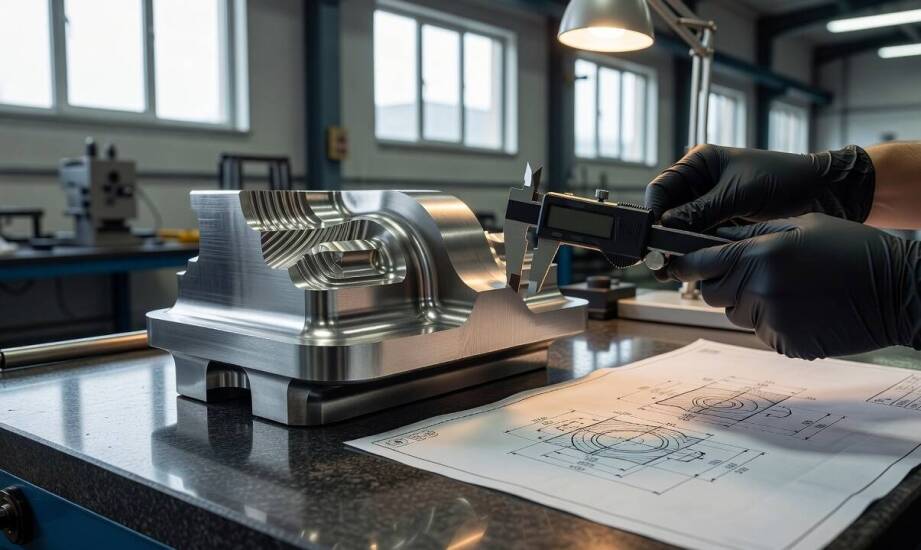
Rysunek techniczny z surowymi tolerancjami i wymogiem bardzo gładkiej powierzchni całkowicie zmienia podejście do zlecenia. Wybór odpowiedniego gatunku stali to zaledwie punkt wyjścia, gdy skomplikowana geometria wymaga na przykład cięcia otworów tuż przy linii gięcia. Dokumentacja techniczna często nakłada dodatkowe rygory dotyczące identyfikowalności partii materiału oraz planowania sekwencji poszczególnych zabiegów. Każdy z tych warunków skutecznie zawęża listę dostępnych procesów produkcyjnych, zanim arkusz blachy w ogóle trafi na stół roboczy.
Przeczytaj również: Kufer samochodowy jako sposób na utrzymanie porządku w bagażniku
Jak wymagania rysunku technicznego zawężają wybór technologii
Rysunek techniczny definiuje ostateczny kształt, wymiary nominalne, pasowania oraz oczekiwaną klasę chropowatości powierzchni. Parametry te bezpośrednio wskazują inżynierom techniki produkcyjne, wykluczając metody niespełniające określonych kryteriów. Wąskie pola tolerancji wymuszają na ogół zastosowanie dodatkowych operacji wykańczających po wstępnym ukształtowaniu detalu, takich jak precyzyjne rozwiercanie. Mniej rygorystyczne wytyczne pozwalają z kolei na zakończenie pracy już na etapie szybkiego wiercenia lub podstawowego frezowania.
Przeczytaj również: Jakie są korzyści wynikające z zastosowania uszczelek teflonowych w systemach gazowych?
W przypadku elementów wycinanych z blachy, konieczność uzyskania gładkiej krawędzi bez zanieczyszczeń skłania technologów do wyboru cięcia laserowego lub wodnego. Wykorzystanie plazmy pozostaje niezwykle wydajne przy grubszych elementach, ale wiąże się z koniecznością szlifowania poprodukcyjnego, a precyzja tej metody zależy silnie od specyfikacji sprzętowej i parametrów procesu. Symbole na rysunkach narzucają również odpowiednią sekwencję działań. Restrykcyjne tolerancje geometryczne wymuszają unikanie technologii generujących rozległą strefę wpływu ciepła. Pozwala to zminimalizować ryzyko odkształceń temperaturowych, które mogłyby utrudnić późniejszy montaż mechaniczny lub zaburzyć prawidłowe ułożenie podczas spawania.
Przeczytaj również: Warsztaty teambuildingowe jako sposób na poprawę komunikacji w zespole
Parametry detalu a decyzje technologiczne
Grubość surowca warunkuje w dużej mierze dobór maszyn rozdzielających. Wycinarki laserowe wykazują najwyższą skuteczność przy cienkich i średnich arkuszach, gwarantując wąski rzaz oraz minimalne nagrzewanie materiału wokół linii cięcia. Wraz ze wzrostem masy i gabarytów elementów przemysłowych zakłady częściej uruchamiają systemy plazmowe lub strumień wody. Urządzenia wodne radzą sobie z cięciem bardzo grubych płyt stalowych bez jakiegokolwiek wpływu termicznego na strukturę, co zachowuje wyjściowe właściwości mechaniczne stopu. Konkretne limity produkcyjne dla poszczególnych technologii wynikają ściśle z mocy rezonatora czy wydajności pompy ciśnieniowej pracującej w danym parku maszynowym.
Zaprojektowana geometria dyktuje zasady formowania materiału. Bezpieczny promień gięcia blachy rośnie wraz ze wzrostem jej grubości i podlega modyfikacjom w zależności od plastyczności konkretnego gatunku stali. Otwory montażowe oraz inne perforacje muszą znajdować się w określonym oddaleniu od linii zagięcia. Zignorowanie tego odstępu skutkuje deformacją krawędzi otworów pod wpływem nacisku matrycy na prasie krawędziowej. Przygotowanie trudnego detalu wymusza zbudowanie spójnej sekwencji cięcia, gięcia oraz ewentualnego fazowania czy gwintowania.
Realizacja wieloetapowych zleceń przebiega najsprawniej, gdy cały ciąg operacji nadzoruje pojedynczy wykonawca. Spółka METAL-SERWIS przekłada uwarunkowania rysunkowe na gotowe plany produkcyjne, weryfikując wykonalność elementów jeszcze przed uruchomieniem obrabiarek. Zaawansowana obróbka metali na potrzeby branży stoczniowej oraz maszynowej opiera się na sprawnym przechodzeniu od wycinania arkuszy, przez formowanie plastyczne, aż po montaż wielkogabarytowych konstrukcji stalowych. Spełnienie wymogów narzuconych przez biuro konstrukcyjne opiera się na utrzymaniu rygorystycznych systemów zarządzania jakością, w tym norm EN 1090 i ISO 3834.
Skuteczne wdrożenie detalu do produkcji seryjnej lub jednostkowej to wynik dokładnej analizy wszystkich wytycznych zawartych w dokumentacji. Zapewnienie pełnej identyfikowalności użytych surowców, w połączeniu z bieżącą weryfikacją zgodności wymiarowej, przesądza o tym, czy gotowy komponent pomyślnie przejdzie trudne odbiory techniczne. Ostateczny wybór maszyn i narzędzi wynika z zastosowania gotowego wyrobu, a symbole umieszczone na rysunku stanowią nadrzędny drogowskaz dla działu technologicznego. Pojedyncze cechy samego materiału ustępują tu miejsca wymaganiom stawianym przez finalny produkt.
Kategorie artykułów
Polecane artykuły

Ryflowany panel jako przeciwwaga dla gładkich frontów w kuchni i salonie
W otwartej strefie dziennej płynne przejście między przestrzenią roboczą a miejscem wypoczynku wymaga precyzyjnego zestrojenia faktur oraz proporcji. Rozległa, gładka zabudowa meblowa o jednolitym wykończeniu często dominuje wizualnie i przytłacza subtelniejszą część salonową. Stworzenie harmonijneg

Kiedy warstwa cynkowo-niklowa ma sens zamiast zwykłego cynkowania w komponentach B2B
Producenci komponentów z branży motoryzacyjnej i elektronicznej regularnie stają przed technicznym dylematem dotyczącym wykończenia detali. Muszą zdecydować, kiedy wystarczy standardowe cynkowanie galwaniczne, a kiedy konieczna staje się bardziej zaawansowana ochrona przed korozją. Zwykła warstwa cy